Vorbereitet vom DeFa Engineering Team
Schnelle Antwort
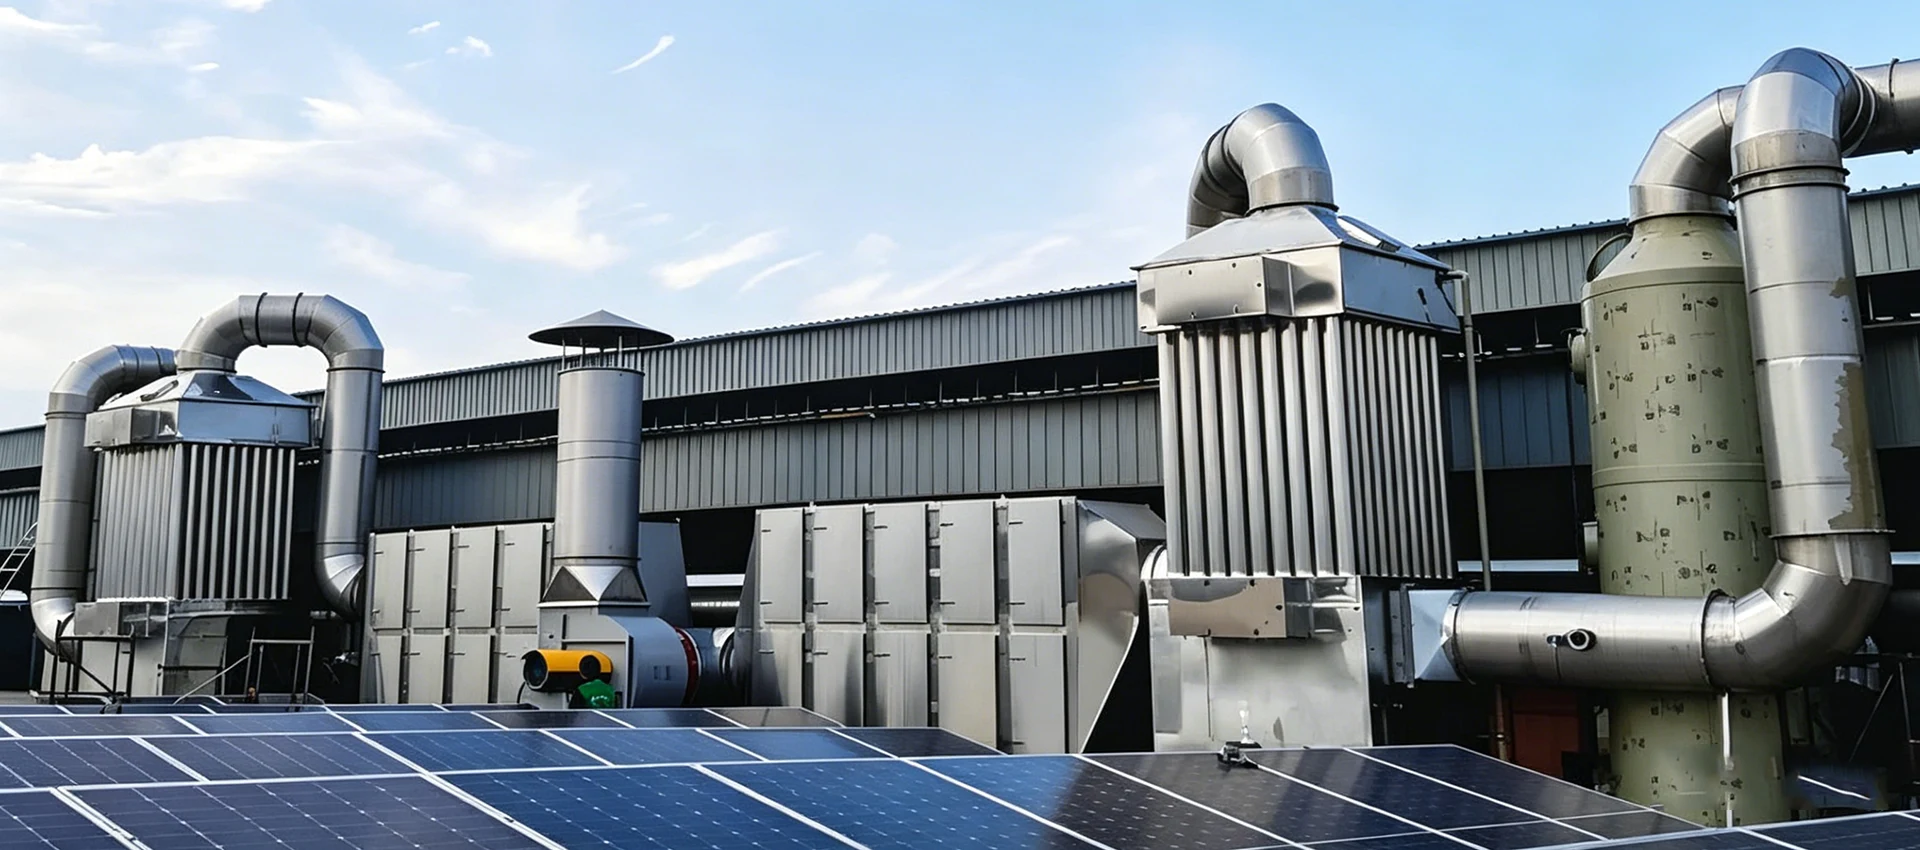
Ein Zeolith-Rotorkonzentrator fängt kompatible VOCs aus einem großen, verdünnten Prozessluftstrom ein. Während sich das Rad dreht, setzt ein kleinerer erhitzter Desorptionsstrom die adsorbierten VOCs frei und transportiert sie in einer höheren Konzentration zu einem RTO. Der RTO oxidiert dann den konzentrierten Strom, während der größte Teil des Hauptluftstroms nach der Behandlung den Adsorptionsbereich verlässt.
Die Kombination kann sinnvoll sein, wenn eine direkte Oxidation des gesamten Luftstroms Energie verschwenden würde. Es reduziert nicht die einströmende Schadstoffmasse und ist nicht für jede Verbindung geeignet. Die Auswahl des Rotormediums, die Vorbehandlung, die Feuchtigkeit, die Gastemperatur, die Desorptionsbedingungen, die Konzentrationsspitzen, die Kontrolle der unteren Explosionsgrenze und die Leistung des nachgeschalteten Oxidationsmittels müssen anhand repräsentativer Prozessdaten festgelegt werden.
Warum einen Zeolith-Rotorkonzentrator mit einem RTO kombinieren?
Die RTO-Größe und der Energiebedarf werden stark von der zu erwärmenden Gasmenge beeinflusst. Ein großer Lüftungsstrom kann eine bedeutende VOC-Masse in einer Konzentration enthalten, die zu niedrig ist, um viel Wärme pro Lufteinheit beizutragen. Das direkte Leiten des gesamten Stroms zu einem Oxidationsmittel kann daher zu einem hohen Gebläse- und Verbrennungsaufwand führen.
Ein Rotorkonzentrator trennt das Luftstromproblem vom Zerstörungsschritt. Es behandelt den großen Hauptstrom durch Adsorption und überträgt dann die eingefangenen VOCs in einen kleineren Regenerationsstrom. Der nachgeschaltete RTO verarbeitet dieses kleinere Gasvolumen mit einer höheren VOC-Konzentration.
Ein älterer, aber immer noch nützlicherTechnisches Bulletin der US-EPA zu Zeolith-Adsorbernbeschreibt hydrophobe Zeolith-Konzentratoren als Temperaturwechseladsorber, die auf einem Rotor montiert sind. Die EPA erklärt, dass der Zweck darin besteht, den zur Verbrennungsanlage geleiteten Luftstrom zu reduzieren und die VOC-Konzentration in diesem kleineren Strom zu erhöhen. Das genaue Konzentrationsverhältnis ist ein Projektentwurfsergebnis und keine universelle Einstellung.
Wie ein Zeolithrad und ein RTO-Prozess funktionieren
- Erfassung und Vorbehandlung.Prozessabgase werden gesammelt und durch die erforderlichen Filter, Nebelentfernung, Kühlung oder andere Konditionierung geleitet. Die Vorbehandlung schützt die Zeolithkanäle und reduziert die Maskierung durch Partikel oder klebriges Material.
- Adsorption.Der große VOC-beladene Luftstrom strömt durch den Adsorptionssektor des rotierenden Rades. Kompatible VOC-Moleküle werden auf dem Zeolithmedium zurückgehalten, während der behandelte Hauptstrom in Richtung Stapel oder Polierstufe austritt.
- Raddrehung.Der beladene Sektor bewegt sich allmählich von der Adsorptionszone in eine versiegelte Desorptionszone. Dichtungen begrenzen die Vermischung zwischen dem großen Prozessstrom und dem kleineren Regenerationsstrom.
- Thermodesorption.Ein kleinerer erwärmter Luftstrom strömt durch die beladenen Medien. Wärme reduziert die Adsorption und gibt die VOCs in diesen Regenerationsstrom frei.
- Abkühlung und Rückkehr zur Adsorption.Je nach Ausführung senkt ein Kühlabschnitt die Medientemperatur, bevor dieser Sektor in die Adsorptionszone zurückkehrt. Die Adsorptionskapazität profitiert im Allgemeinen von einer kontrollierten Einlass- und Medientemperatur.
- RTO-Oxidation.Das konzentrierte Regenerationsgas gelangt in den RTO. Keramikbetten heizen den Strom vor, die Brennkammer sorgt für die erforderlichen Oxidationsbedingungen und das Auslassbett gewinnt Wärme zurück. Sehenwie ein RTO funktioniertfür den gesamten Zyklus.
DerBericht der EPA zur AbgasbehandlungstechnologieEnthält einen Schaltplan mit einem Zeolithrotor, sauberem Abgas, konzentriertem Strom, Wärmetauschern und einem Oxidationsmittel. Obwohl der Hauptkontext des Berichts die Bodendampfextraktion ist, wird darauf hingewiesen, dass Zeolithsysteme hauptsächlich als industrielle Konzentratoren mit thermischer Oxidation verwendet werden.
Bei der Luftstromkonzentration handelt es sich nicht um die VOC-Entfernung
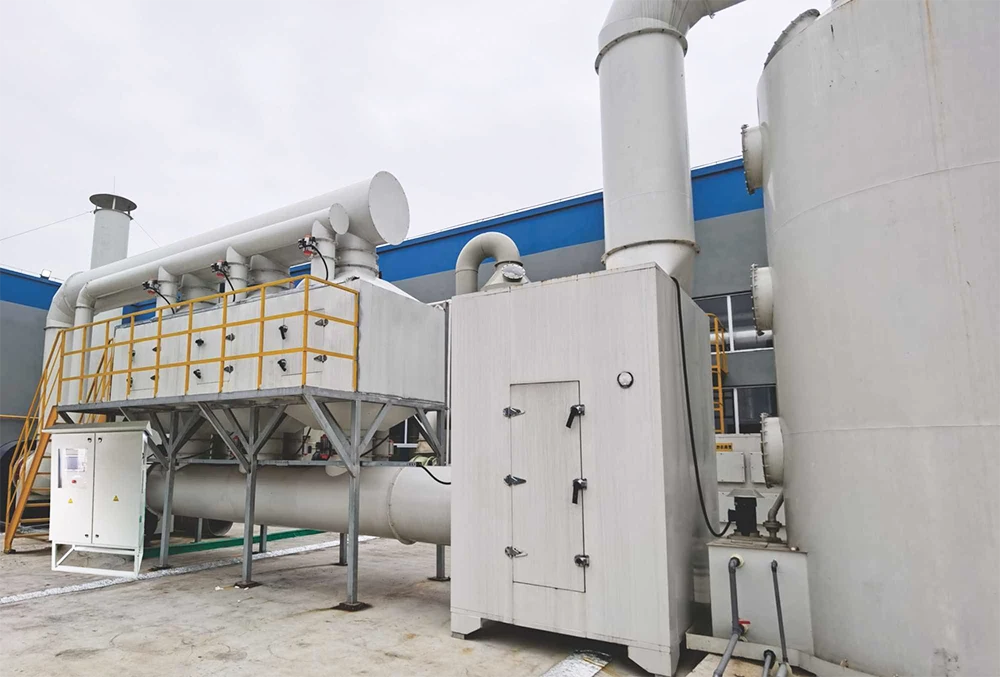
Ein Konzentrator lässt die ankommende VOC-Masse nicht verschwinden. Es verteilt den größten Teil der eingefangenen Masse von einem großen verdünnten Strom in einen kleineren konzentrierten Strom. Das Oxidationsmittel sorgt für den Zerstörungsschritt.
Ungefähre stationäre Massenbilanz:
VOC in den Rotor = VOC in der behandelten Hauptluft + an RTO gesendete VOC + unberücksichtigte Ansammlung oder Verlust
Das Konzentrationsverhältnis beschreibt den Unterschied zwischen Prozessluftstrom und Desorptionsluftstrom. Es ist nicht dasselbe wie Adsorptionseffizienz, Gesamtentfernungseffizienz oder RTO-Zerstörungseffizienz. Jeder Wert erfordert seine eigenen definierten Probenahmeorte und Testmethoden.
Benutzen Sie dieLeitfaden zur Berechnung der VOC-Massenbeladungum die Konzentration und den tatsächlichen Luftstrom am Rotoreinlass, am Auslass für behandelte Luft und am RTO-Einlass in kg/h umzuwandeln. Eine Massenbilanz kann Bypass-Leckagen, unvollständige Desorption, Probenahmefehler oder Verbindungen aufdecken, die das ausgewählte Medium nicht gut erfasst.
Beispiel ohne Annahme eines festen Konzentrationsverhältnisses
Wenn der Hauptprozessluftstrom Q istpund der Desorptionsluftstrom ist Qd, das theoretische Luftstromverhältnis ist Qp÷ Qd. Der tatsächliche Anstieg der VOC-Konzentration wird geringer oder anders ausfallen, wenn die Adsorption unvollständig ist, Dichtungen undicht sind, sich Spül- oder Kühlluft mit dem Strom vermischt oder sich die Einlasslast ändert. Lieferantenkalkulationen sollten diese Verluste explizit ausweisen.
Welche Abgasströme passen in einen Zeolith-Rotorkonzentrator?
Der stärkste vorläufige Kandidat ist normalerweise ein großvolumiger Strom mit geringer Konzentration, der VOCs enthält, die der ausgewählte Zeolith wiederholt adsorbieren und freisetzen kann. Ein stabiler Dauerbetrieb kann dazu beitragen, vorhersehbare Adsorptions-, Desorptions- und Downstream-RTO-Bedingungen aufrechtzuerhalten.
- Großer Belüftungsluftstrom, der die direkte Oxidation energieintensiv machen würde
- Niedrige oder mäßige VOC-Konzentration mit messbarer, wiederholbarer Massenbeladung
- Verbindungen, die mit der ausgewählten Porenstruktur und Hydrophobie des Zeoliths kompatibel sind
- Gastemperatur und -feuchtigkeit, die an den Adsorptionsdesignbereich angepasst werden können
- Geringe Partikel- und Aerosolbelastung nach praxisgerechter Vorbehandlung
- Ein Betriebsplan, der lang genug ist, um den zusätzlichen Rotor, die Lüfter, die Wärmetauscher und die Steuerungen zu rechtfertigen
Häufige Anwendungsdiskussionen umfassen Beschichtungs-, Druck- und Filmprozesse. Allerdings kann der Branchenname allein die Eignung nicht bestätigen. Lösungsmittelrezepte, Öfen, Reinigungszyklen und Abluft können sich zwischen zwei Anlagen derselben Branche stark unterscheiden.
DeFasÜbersicht über Geräte zur Luftreinhaltunglistet die Zeolithrotorkonzentration gefolgt von einer CO- oder RTO-Behandlung als eine Option für VOC-Ströme mit großem Luftstrom und niedriger Konzentration auf. Der endgültige Zug sollte weiterhin auf gemessenen Prozessdaten und einer Medienverträglichkeitsprüfung basieren.
Verbindungen und Betriebsbedingungen, die Vorsicht erfordern
| Zustand | Warum es wichtig ist | Technische Reaktion |
|---|---|---|
| Staub und Fasern | Kann Radkanäle blockieren, den Druckabfall erhöhen und adsorbierende Oberflächen bedecken | Charakterisieren Sie die Partikelgröße und -beladung. Wählen Sie Filter und Zugriff zur Inspektion aus |
| Ölnebel, Harz oder klebriges Aerosol | Kann Medien und Dichtungen verunreinigen und möglicherweise nicht sauber desorbieren | Nutzen Sie Nebelkontrolle, Temperaturmanagement und verbindungsspezifische Tests |
| Hochsiedende oder polymerisierende Verbindungen | Kann am Rad verbleiben, Ablagerungen bilden oder schädliche Desorptionsbedingungen erfordern | Überprüfen Sie Desorptionskurven, Regenerationsgrenzen und Reinigungsstrategie |
| Sehr flüchtige oder schwach adsorbierte Verbindungen | Kann den Adsorptionssektor durchbrechen | Wählen Sie Medien aus Verbindungsdaten aus und überprüfen Sie sie durch Tests, wenn die Unsicherheit wesentlich ist |
| Hohe Luftfeuchtigkeit | Je nach Zeolith und Bedingungen kann Wasser um Adsorptionsplätze konkurrieren | Geben Sie die Hydrophobie an und bewerten Sie Taupunkt, Temperatur und saisonale Extreme |
| Konzentrationsspitzen | Kann den Rotor überlasten oder einen unsicheren konzentrierten Strahl erzeugen | Schnelle Spitzen messen; Definieren Sie UEG-Überwachung, Verdünnung, Umleitung und Abschaltlogik |
| Halogenierte, schwefelhaltige oder korrosive Bestandteile | Oxidationsprodukte erfordern möglicherweise korrosionsbeständige Materialien oder eine nachgeschaltete Wäsche | Führen Sie eine Überprüfung der Reaktionsprodukte und Materialien für normale und gestörte Fälle durch |
Verlassen Sie sich bei der Beantwortung dieser Fragen nicht auf einen einzigen VOC-Gesamtwert. Erhalten Sie verbindungsspezifische Daten über repräsentative Produktionsstufen hinweg. Wenn Labor- oder Pilottests erforderlich sind, definieren Sie die Einlassmischung, die Temperatur, die Luftfeuchtigkeit, die Einströmgeschwindigkeit, die Adsorptionszeit und die Desorptionsbedingungen, damit das Ergebnis die Anlage widerspiegelt.
Erforderliche Designdaten für ein Zeolithrad + RTO-System
| Eingang | Warum der Lieferant es braucht |
|---|---|
| Minimaler, normaler und maximaler tatsächlicher Luftstrom | Legt die Größe der Rotorfläche, der Lüfter, der Kanäle und des gesamten Systemdruckabfalls fest |
| Verbindungsliste und Massenanteil | Unterstützt die Auswahl von Zeolithen, die Überprüfung der Adsorption und die Bewertung von Oxidationsprodukten |
| Normale, Spitzen- und zeitaufgelöste VOC-Belastung | Definiert Adsorptionsleistung, Desorptionslast und RTO-Wärmeabgabe |
| Temperatur, Luftfeuchtigkeit und Taupunkt | Beeinflussen Sie Adsorptionskapazität, Kondensationsrisiko und Konditionierungsbedarf |
| Partikel, Nebel und kondensierbare Stoffe | Bestimmen Sie die Vorbehandlung und das Verschmutzungsrisiko |
| Betriebsplan | Definiert Anlauf-, Abschalt-, Leerlauf- und jährliche Energieannahmen |
| Erforderliche Steckdose und Testmethode | Legt Leistungsgrenzen für Adsorption, Erfassung und Zerstörung fest |
| Dienstprogramme und Layout der Website | Beeinflussen Ventilatorauswahl, Wärmequelle, Fundamente, Zugang und Installationskosten |
| Sicherheits- und Regulierungsgrundlage | Definiert Konzentrationsüberwachung, Verriegelungen, Bypässe, Stapeltests und Aufzeichnungen |
Die Daten sollten sowohl den durchschnittlichen Betrieb als auch glaubwürdige Extreme abdecken. Eine jährliche Durchschnittskonzentration kann den Desorptionspeak nicht bestimmen, und ein einzelner Maximalwert kann den jährlichen Energieverbrauch nicht vorhersagen.
Energie- und Lebenszykluskosten: kleinere RTO, zusätzliche Konzentrationsausrüstung
Das wichtigste wirtschaftliche Argument ist einfach: Der RTO behandelt weniger Luftstrom. Dies kann die Größe des Oxidationsmittels und die erforderliche Wärme reduzieren, um das Gas auf die Reaktionstemperatur zu bringen. Eine höhere VOC-Konzentration im Desorptionsstrom kann auch mehr Wärme pro Einheit RTO-Luftstrom beitragen.
Der Konzentrator kann nicht frei betrieben werden. Es fügt dem Hauptstrom einen Druckabfall, Desorptionswärme, einen Rotorantrieb, Dichtungen, Filter, Steuerungen, Wärmetauscher und Wartungszugang hinzu. Der richtige Vergleich lautet daher:
Direkte RTO-Lebenszykluskosten im Vergleich zum Konzentrator + geringere RTO-Lebenszykluskosten
- Installierte Kosten für Rotor, RTO, Vorbehandlung, Ventilatoren, Kanäle und Steuerungen
- Hauptstrom- und Desorptionsstrom-Gebläsestrom
- Desorptionswärme und RTO-Hilfsbrennstoff für jeden Betriebsfall
- Wartung von Filtern, Dichtungen, Antrieben, Lagern, Medien und Ventilen
- Reinigung, Inspektion und geplanter Produktionsausfall
- Abnahmeprüfung, Überwachung und Abfallbehandlung
Verwenden Sie für beide Optionen die örtlichen Stromtarife und das gleiche Jahresproduktionsprofil. Überprüfen Sie dieKostenführer für VOC-Behandlungssystemebevor Sie die Lieferantenpreise vergleichen.
Die Wärmeintegration muss der realen Betriebsüberschneidung entsprechen
RTO-Abwärme kann die Desorption unterstützen, die Einsparungen hängen jedoch von den Temperaturen, dem Wärmetauscheransatz, dem Regelbereich und davon ab, ob beide Einheiten gleichzeitig arbeiten. Zeigen Sie die Wärmebilanz für Anlauf, Mindestlast, normale Produktion und Spitzenlast an. Zählen Sie eine theoretische Wärmerückgewinnungsgutschrift nicht doppelt.
Was zu überwachen ist und wie Fehler im kombinierten System behoben werden können
| Bereich | Nützliche Indikatoren | Worauf ein abnormaler Trend hinweisen kann |
|---|---|---|
| Haupteinlass | Luftstrom, Temperatur, Luftfeuchtigkeit, VOC-Konzentration und Filterdifferenzdruck | Prozessänderung, überlastete Vorbehandlung, Kondensationsgefahr oder falsche Beladungsbasis |
| Aufbereitete Hauptluft | Auslass-VOC oder erforderlicher regulierter Parameter | Durchbruch, Medienkonflikt, heiße Adsorptionszone, Dichtungsleckage oder übermäßige Einströmgeschwindigkeit |
| Rotor | Rotationsstatus, Geschwindigkeit, Antriebslast, Sektordruck und Dichtungszustand | Antriebsfehler, Blockierung, Dichtungsverschleiß oder Ungleichgewicht des Luftstroms |
| Desorption | Luftstrom, Einlass- und Auslasstemperatur, konzentrierter VOC-Gehalt und UEG | Unzureichende Regeneration, Überhitzung, unsichere Spitzenwerte oder Verdünnungsleckage |
| RTO | Kammertemperatur, Auslass-VOC, CO, Durchfluss, Sauerstoff, Ventilstatus und Druck | Niedrige Oxidationsbedingungen, Konzentrationsstörung, Bypass-Leckage oder Schaltproblem |
Überwachen Sie Trends im gesamten Zug. Ein hoher Stapelwert kann mit einer schlechten Quellenerfassung, einem Rotordurchbruch, einer Desorptionsinstabilität oder einem RTO-Problem beginnen. Das Isolieren eines Geräts ohne Überprüfung der vorgeschalteten Massenbilanz kann zu falschen Korrekturmaßnahmen führen.
Wenn direktes RTO oder eine andere Route möglicherweise besser ist
Eine direkteregeneratives thermisches Oxidationsmittelkann einfacher sein, wenn der Luftstrom und die VOC-Wärmezufuhr bereits für eine akzeptable Wärmebilanz sorgen oder wenn die Abgase Verbindungen enthalten, die für den Rotor ungeeignet sind, aber nach einer wirksamen Vorbehandlung oxidiert werden können.
Aktivkohle verdient möglicherweise eine Bewertung wegen intermittierender geringer Massenbeladung, vorausgesetzt, der Durchbruch und das Management verbrauchter Medien werden berücksichtigt. Kondensation oder eine andere Rückgewinnungsmethode können für ein konzentriertes, wertvolles Lösungsmittel attraktiv sein. Bei wasserlöslichen Gasen oder sauren Produkten kann eine Wäsche erforderlich sein. DerLeitfaden zur industriellen VOC-Behandlungvergleicht diese Routen nach Schadstoffverhalten und Prozessbedingungen.
Wenn das bevorzugte nachgeschaltete Zerstörungsgerät immer noch unsicher ist, vergleichen SieRTO vs. katalytisches OxidationsmittelVerwendung der konzentrierten Desorptionsstromzusammensetzung, nicht des ursprünglichen verdünnten Hauptstroms.
Zeolith-Rotorkonzentrator + RTO-RFQ-Checkliste
- Prozessablaufdiagramm und Liste der Emissionsquellen
- Tatsächlicher Luftstrom bei minimaler, normaler und maximaler Produktion
- Compoundspezifische VOC-Konzentrationen und kg/h-Lastprofil
- Gastemperatur, Luftfeuchtigkeit, Taupunkt, Sauerstoff und Druck
- Daten zu Partikeln, Nebel, kondensierbaren und korrosiven Verunreinigungen
- Adsorptionsmitteltyp und Kompatibilitätsbasis der Verbindungen
- Anordnung der Adsorptions-, Kühl- und Desorptionssektoren
- Hauptstrom-, Desorptionsstrom- und Leckageannahmen
- Rotordrehzahlbereich, Dichtungsdesign und Zugang zur Inspektion
- RTO-Einlasszusammensetzung, Lastbereich und Wärmebilanz
- LEL-Überwachung, Verdünnung, Umleitung, Spül- und Abschaltlogik
- Leistungsgrenze, Auslassgrenze und Abnahmetestmethode
- Utility-Nutzung beim Start, bei normaler Last und Spitzenlast
- Wartungsaufgaben, Ersatzteile und voraussichtliche Ausfallzeiten
Bauen Sie das kombinierte System um eine verifizierte Massenbilanz herum auf
DeFa Environmental Equipment bietetAnlagen zur industriellen Abgasbehandlungund kombinierte VOC-Kontrollsysteme. Senden Sie repräsentative Verbindungsdaten, Luftstrom, Lastprofil, Temperatur, Luftfeuchtigkeit, Verunreinigungen und Emissionsanforderungen, damit das Team die Rotorkompatibilität, Vorbehandlung und nachgeschaltete Oxidationspflicht überprüfen kann.
Häufig gestellte Fragen
Was macht ein Zeolith-Rotorkonzentrator?
Es adsorbiert kompatible VOCs aus einem großen Prozessluftstrom und gibt sie an einen kleineren, erhitzten Desorptionsstrom ab. Dies erhöht die VOC-Konzentration, die in den nachgeschalteten RTO gelangt, und verringert gleichzeitig den Luftstrom, den das Oxidationsmittel behandeln muss.
Zerstört ein Zeolithrotor VOCs?
Nein. Der Rotor ist eine Adsorptions- und Konzentrationsstufe. Der RTO oder ein anderes nachgeschaltetes Gerät zerstört oder gewinnt die in den Desorptionsstrom übertragenen VOCs zurück.
Ist ein festes Konzentrationsverhältnis gewährleistet?
Nein. Das tatsächliche Verhältnis hängt vom Prozess- und Desorptionsluftstrom, der Adsorptionsleistung, der Mischung der Verbindungen, den Temperaturen, der Luftfeuchtigkeit, den Medien, den Dichtungen und den Steuerungseinstellungen ab. Es muss innerhalb der Geräte- und Sicherheitsgrenzen bleiben.
Warum ist die Vorbehandlung vor einem Zeolithrad wichtig?
Staub, Fasern, Ölnebel und klebrige Kondensate können Kanäle verstopfen, Adsorptionsflächen bedecken oder Dichtungen beschädigen. Die Vorbehandlung schützt die Leistung und reduziert Reinigungs- und Druckabfallprobleme.
Wann ist ein Zeolith-Konzentrator + RTO nicht die beste Wahl?
Es kann ungeeignet sein, wenn Verbindungen schlecht adsorbiert werden, nicht sicher regeneriert werden können, das Rad verschmutzen, korrosive Oxidationsprodukte bilden oder wenn der Luftstrom und die Last die direkte Behandlung einfacher und kostengünstiger machen. Eine verbindungsspezifische und Lebenszyklusbewertung ist erforderlich.